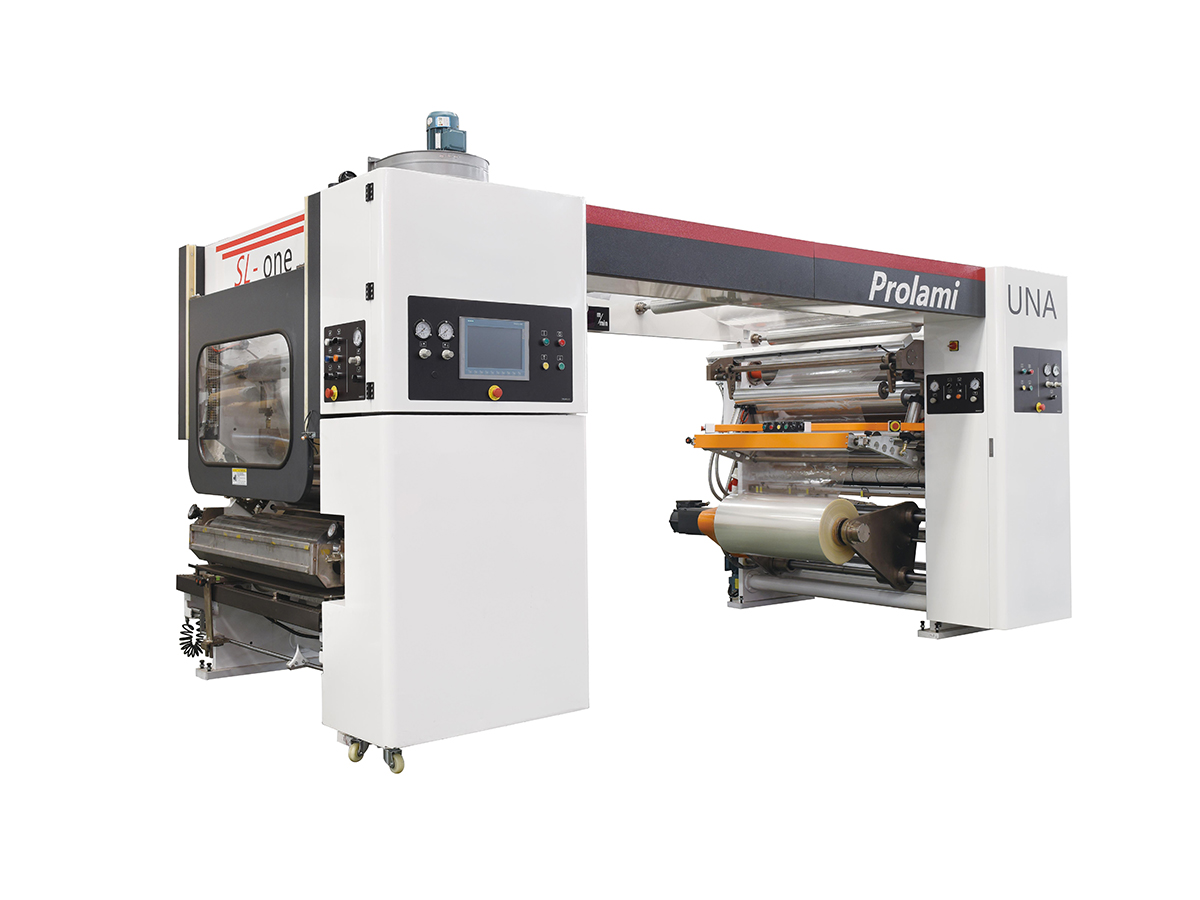
Flexibilná bariéra pri balení potravín sa zvyčajne pripisuje výberu materiálu. Technickým diskusiám dominujú EVOH, PVDC, hliníkové fólie a metalizované filmy. Napriek tomu môžu dva konvertory prevádzkovať rovnakú bariérovú fóliovú štruktúru na rôznych strojoch a dosahovať dramaticky rozdielnu rýchlosť prenosu kyslíka a rýchlosti prenosu vodnej pary. Materiál poskytuje potenciál. O tom, koľko z tohto potenciálu sa skutočne dodá, rozhoduje zariadenie.
Táto medzera medzi špecifikáciou a realitou je kde optimalizácia zariadení na balenie potravín sa stáva bariérovou výkonnostnou stratégiou. Odchýlky procesu môžu poškodiť bariérové vrstvy, vytvoriť nerovnomernosť povlaku a spôsobiť defekty na rozhraní laminácie. Žiadny z týchto problémov sa neobjavuje na informačnom liste živice. Všetky skracujú trvanlivosť.
Kľúčový poznatok: Nečistoty a častice povrchu substrátu môžu vytvárať dierky. V týchto bodoch môže bariérová vrstva úplne chýbať a výkon plynovej bariéry prudko klesá, aj keď špecifikácia filmu na papieri vyzerá správne.
Koextrúzna matrica je prvým miestom, kde je výkon bariéry buď chránený alebo ohrozený. Presnosť kontroly rozloženia vrstiev určuje, či bariérová vrstva EVOH alebo PA tvorí súvislú bariéru bez defektov. Ak kanály matrice rozdeľujú taveninu nerovnomerne, bariérová vrstva vytvára tenké miesta. Tieto tenké miesta sa stávajú preferenčnými cestami pre kyslík a vlhkosť.
Dizajn skrutiek musí tiež zodpovedať spracovateľskému oknu rôznych bariérových živíc. PA, EVOH a PVdC majú úzky rozsah tepelnej stability. Nadmerné šmykové zahrievanie alebo zlé miešanie môže degradovať bariérovú živicu alebo spôsobiť kolísanie hrúbky. Špeciálny dizajn skrutiek, ktorý zvládne všetko od komoditných živíc až po špeciálne inžinierske živice bez výmeny, dáva konvertorom praktickú výhodu: menej rizík pri výmene a konzistentnejšiu kvalitu bariérovej vrstvy.
Rovnomernosť laminovania bez rozpúšťadiel priamo ovplyvňuje pevnosť spoja medzi vrstvami. Zle spojené rozhranie sa stáva kanálom pre vlhkosť a kyslík. Dokonca aj mikroskopické nespojené oblasti môžu umožniť migráciu plynu pozdĺž rozhrania a úplne obísť bariérovú vrstvu.
Ukázalo sa, že reverzná hĺbkotlač poskytuje výnimočne rovnomerné povlaky bez dier, čo je rozhodujúce pre bariérové aplikácie. Rozdiel medzi rovnomerným povlakom a povlakom s menšími chybami nie je kozmetický. Je funkčný. Defekty bariérového povlaku, ako sú dierky a praskliny, aj keď zaberajú veľmi malé percento plochy, môžu výrazne znížiť celkový výkon bariéry.
Odchýlky teploty, tlaku a času tepelného tesnenia môžu spôsobiť neúplné tesnenia. Balenie s vynikajúcou bariérovou fóliou môže stále zlyhať, ak tesnenie nie je vzduchotesné. Pri obaloch obsahujúcich mastné alebo vlhké potraviny je obzvlášť škodlivé znečistenie tesnenia a nekonzistentnosť tesnenia.
Vysoko presné riadiace systémy tepelného tesnenia sú najdôležitejšie, keď je produkt agresívny alebo keď baliaca linka beží vysokou rýchlosťou. Tesnenie, ktoré vyzerá na pohľad prijateľne, môže stále unikať na mikroskopickej úrovni.
Nasledujúca tabuľka spája bežné parametre strojov s dráhami vplyvu na výkon bariéry a typickými problémami. Každý rad obsahuje aj stručný smer riešenia orientovaný na vybavenie.
| Parametre zariadenia | Cesta vplyvu na výkonnosť bariéry | Typický problém | Smer riešenia zariadenia |
|---|---|---|---|
| Teplota vytláčania | Príliš vysoká spôsobuje degradáciu bariérovej živice; príliš nízka spôsobuje slabú plastifikáciu | EVOH má úzke okno tepelnej stability | Presná viaczónová regulácia teploty s profilmi špecifickými pre živicu |
| Presnosť rozloženia matrice | Priamo ovplyvňuje rovnomernosť hrúbky bariérovej vrstvy | Miestne tenké miesta sa stávajú slabými miestami prenikania | Vysoko presné nastavenie medzery matrice a ovládanie pomeru vrstiev |
| Laminovanie tension control | Kolísanie napätia spôsobuje mikrotrhlinky v bariérovej vrstve | Zvlášť škodlivé pre metalizované a potiahnuté fólie | Regulácia napätia v uzavretej slučke s tanečníkom alebo spätnou väzbou snímača zaťaženia |
| Náter weight uniformity | Náter thickness deviation causes barrier performance fluctuation | Hlavný zdroj dierkových defektov | Reverzná hĺbkotlač alebo optimalizovaný dizajn poťahovacej hlavy |
| Presnosť parametrov tepelného tesnenia | Integrita tesnenia určuje konečný výsledok bariéry | Miera úniku priamo súvisí s dobou použiteľnosti | Vysoko presné ovládanie teploty, tlaku a času zotrvania |
Tieto parametre nepôsobia izolovane. Tenká bariérová vrstva zo zlého rozloženia matrice môže byť ďalej poškodená špičkami napätia počas laminácie. Dierku v povlaku možno zamaskovať dobrým utesnením počas počiatočného testovania, ale po skladovaní zlyhá. Optimalizácia zariadení znamená riadenie celého reťazca, nielen jednej stanice.
Výkon bariéry by nemal čakať na testovanie hotového produktu. Inline kontrolné systémy hrúbky a hmotnosti povlaku môžu monitorovať rovnomernosť bariérovej vrstvy v reálnom čase. Kontrola priehľadnosti môže identifikovať chyby povlaku, ako sú dierky a praskliny. Keď sú tieto systémy integrované s riadením s uzavretou slučkou, stroj môže upraviť parametre predtým, ako sa vyrobí dávka nezhodného materiálu.
Konzistentnosť výkonu bariéry je dôležitá viac ako jedna najvyššia hodnota. Systém správy receptov, ktorý umožňuje jedným dotykom vyvolať bežné parametre procesu, znižuje posun parametrov počas prepínania. To zaisťuje stabilitu bariéry medzi jednotlivými dávkami, čo je obzvlášť dôležité pre konvertory, ktoré prevádzkujú viacero krátkych objednávok na tej istej linke.
Udržateľné bariérové riešenia, ako sú biologické nátery a nátery na báze vody, kladú nové požiadavky na zariadenia. Optimalizácia sušiaceho systému je rozhodujúca pre rovnomernú tvorbu náteru na vodnej báze. Technológia jemného zosieťovania žiarenia môže zlepšiť pevnosť filmu bez poškodenia bariérovej vrstvy EVOH. Zariadenia, ktoré sa dokážu prispôsobiť týmto novým materiálom bez obetovania integrity bariéry, poskytujú konvertorom výrobnú platformu kompatibilnú s dopredu.
Keď balík neprejde testom kyslíkovej alebo vlhkostnej bariéry, príčinou nie je vždy špecifikácia fólie. Nasledujúci diagnostický kontrolný zoznam pomáha vysledovať problém späť k histórii zariadenia a procesov.
Tento diagnostický prístup odráža hlbšie pochopenie vzťahu medzi vybavením a bariérou. Taktiež buduje technickú autoritu tým, že ukazuje, že výkon bariéry je výstupom systému, nie iba materiálnou vlastnosťou.
Medzi kľúčové faktory zariadenia patrí kontrola teploty vytláčania, presnosť rozloženia vrstvy matrice, stabilita napätia laminácie, rovnomernosť hmotnosti povlaku a presnosť parametrov tepelného zvaru. Každý faktor môže počas výroby buď chrániť alebo degradovať bariérovú vrstvu.
EVOH má úzke okno tepelnej stability. Príliš vysoká teplota spôsobuje degradáciu, ktorá znižuje bariérovú funkciu. Príliš nízka teplota spôsobuje slabú plastifikáciu, čo vedie k nerovnomernej hrúbke vrstvy a potenciálnym bariérovým medzerám.
Fólia môže byť správna, ale odchýlky procesu zariadenia môžu poškodiť bariérovú vrstvu. Bežné príčiny zahŕňajú chyby distribúcie matrice, mikrotrhlinky spôsobené napätím, dierky v povlaku a neúplné tepelné tesnenia. Preskúmanie histórie parametrov procesu je prvým diagnostickým krokom.
áno. Inline kontrola hrúbky a povlaku dokáže v reálnom čase odhaliť problémy s rovnomernosťou a dierky. Riadenie s uzavretou slučkou potom upravuje parametre predtým, ako sa vyrobia veľké objemy nezhodného materiálu.
Správa receptov znižuje posun parametrov počas zmien. Keď sa rovnaká bariérová štruktúra spustí viackrát, konzistentné nastavenia stroja vytvárajú konzistentný výkon bariéry, čo je nevyhnutné pre predvídateľnosť skladovateľnosti.
Flexibilná bariéra pri balení potravín je výsledkom systémového inžinierstva. Materiály poskytujú potenciál. Vybavenie určuje, do akej miery sa tento potenciál realizuje. Pri výbere zariadenia by konvertory mali vyhodnotiť schopnosť ochrany bariérovej vrstvy, presnosť riadenia parametrov procesu a stabilitu medzi jednotlivými dávkami.
Praktická otázka je jednoduchá: pomáha vám vaše zariadenie vo výkone bariéry alebo ju brzdí? Odpoveď často spočíva v detailoch kontroly teploty, presnosti lisovnice, stability ťahu, rovnomernosti povlaku a presnosti tesnenia.

Kontaktujte nás
Odporúčané produkty
Spojenie rúk s Huitongom
Prispôsobte si svoje flexibilné riešenie baliaceho zariadenia
Opýtajte sa teraz
Produkty
kontaktujte nás

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: č. 429 Xizhang Road, mesto Gushan, mesto Jiangyin, provincia Jiangsu, Čína