Väčšina neuspokojivých projektov flexibilného balenia nezlyhá, pretože vybavenie je slabé. Zlyhajú, pretože stroje boli vybrané skôr, ako niekto definoval filmy, formáty vreciek a kvalitatívne ciele, ktoré bude závod prevádzkovať každý deň. Linka, ktorá vyzerá pôsobivo v brožúre, môže stále vytvárať ťažký odpad, keď sa stretne s tenkým metalizovaným filmom alebo biologicky odbúrateľným substrátom, ktorý sa pri napätí správa inak.
Tímy obstarávania často porovnávajú stroje podľa rýchlosti a nákupnej ceny. Skúsení manažéri závodu sa pozerajú na inú sadu čísel: koľko použiteľného filmu opustí linku za zmenu, ako dlho trvá zmena farby a koľko operátorov je potrebných na udržanie stabilného procesu. Nižšie uvedené rozsahy sú bežne viditeľné, keď kupujúci posudzujú ponuky od niekoľkých dodávateľov.
milimetrov, typický rozsah šírky pásu
metrov za minútu, typická rýchlosť behu
hodín, typický čas zmeny farby
Šnúra určená pre vysokú rýchlosť je hodnotná len vtedy, ak dokáže udržať registráciu, napätie a hmotnosť povlaku pri tejto rýchlosti na filme, ktorý skutočne spúšťate.
Pred prečítaním zvyšku tejto príručky vám pomôže definovať, čo kupujete. A flexibilný baliaci stroj nie je jedným zariadením, ale súpravou spracovateľských jednotiek, ktoré pripravujú, zdobia, spájajú a premieňajú tenké flexibilné pásy na hotové vrecká alebo kotúče. Pochopenie toho, ako sa tieto jednotky spájajú, je prvým krokom k správnemu rozhodnutiu o kúpe.
Celý riadok posúva sieť filmu cez sekvenciu staníc. Každá stanica mení jednu vlastnosť materiálu a každé odovzdávanie medzi stanicami je bodom, kde môže vzniknúť odpad. Nižšie uvedený diagram zobrazuje bežné integrované usporiadanie pre tlačené a laminované vrecká.
Kontrola napätia prebieha cez každú stanicu. Odvíjacie a navíjacie časti držia tkaninu pod kontrolovaným ťahom, zatiaľ čo tanečné valce a silomery udržiavajú napätie v úzkom páse. Mnohé problémy s kvalitou, ktoré sa objavia neskôr, ako sú vrásky, chybná registrácia a zvlnenie hrán, začínajú posunom napätia na začiatku procesu.
Linky môžu byť postavené ako samostatné jednotky alebo ako integrované systémy. Samostatné jednotky dávajú závodu flexibilitu na nákup po etapách, ale každý presun medzi strojmi zvyšuje manipulačný čas, zapojenie operátora a možnosť poškodenia fólie. Integrované linky sú vopred drahšie a vyžadujú starostlivejšie plánovanie podlahy, ale zvyčajne poskytujú konzistentnejší výkon, keď sú správne vyladené.
Typickú úlohu každej hlavnej stanice možno zhrnúť nasledovne.
Každý typ stroja rieši iný výrobný problém. Nižšie uvedené podsekcie vysvetľujú hlavné kategórie a kontroly, ktoré sú najdôležitejšie pri porovnávaní ponúk dodávateľov.
A rotačný hĺbkotlačový stroj prenáša atrament z vyrytých buniek na valci na povrch filmu. Hĺbka a objem každej bunky riadia množstvo naneseného atramentu, čo umožňuje jemné odstupňovanie tónov a sýte plné farby. Pri dlhých baleniach s fotografickými obrázkami zostáva táto metóda štandardnou voľbou, pretože valce možno opakovane použiť pri mnohých úlohách s rovnakou dĺžkou opakovania.
Hlavnými výhodami sú stabilná reprodukcia farieb vo veľkých objemoch, dobrý výkon na širokej škále substrátov a vysoká rýchlosť linky po vyrytí valcov a vyvážení atramentového systému. Kompromisom sú náklady na prípravu valca, vďaka čomu sú veľmi krátke jazdy menej ekonomické, pokiaľ sa dizajn po čase znova nepoužije.
A lakovací stroj nanáša tenkú funkčnú vrstvu na povrch fólie. Typické nátery zahŕňajú tepelne spojovacie vrstvy, vrstvy proti poškriabaniu, antistatické vrstvy a bariérové nátery, ktoré zlepšujú odolnosť voči kyslíku alebo vlhkosti. Poťahovacie hlavy, ako sú hĺbkotlač, reverzné valcové a štrbinové matricové systémy, každá poskytuje inú úroveň presnosti a vyhovuje inému rozsahu viskozity.
Hmotnosť povlaku je premenná, ktorá si zaslúži najväčšiu pozornosť. Príliš málo povlaku znižuje pevnosť bariéry alebo tesnenia, zatiaľ čo príliš veľa zvyšuje náklady na materiál, spomaľuje sušenie a môže spôsobiť zablokovanie pri skladovaní kotúčov. Opýtajte sa dodávateľov, ako ich systém meria a kontroluje hmotnosť náteru počas výroby, nielen počas počiatočných skúšok.
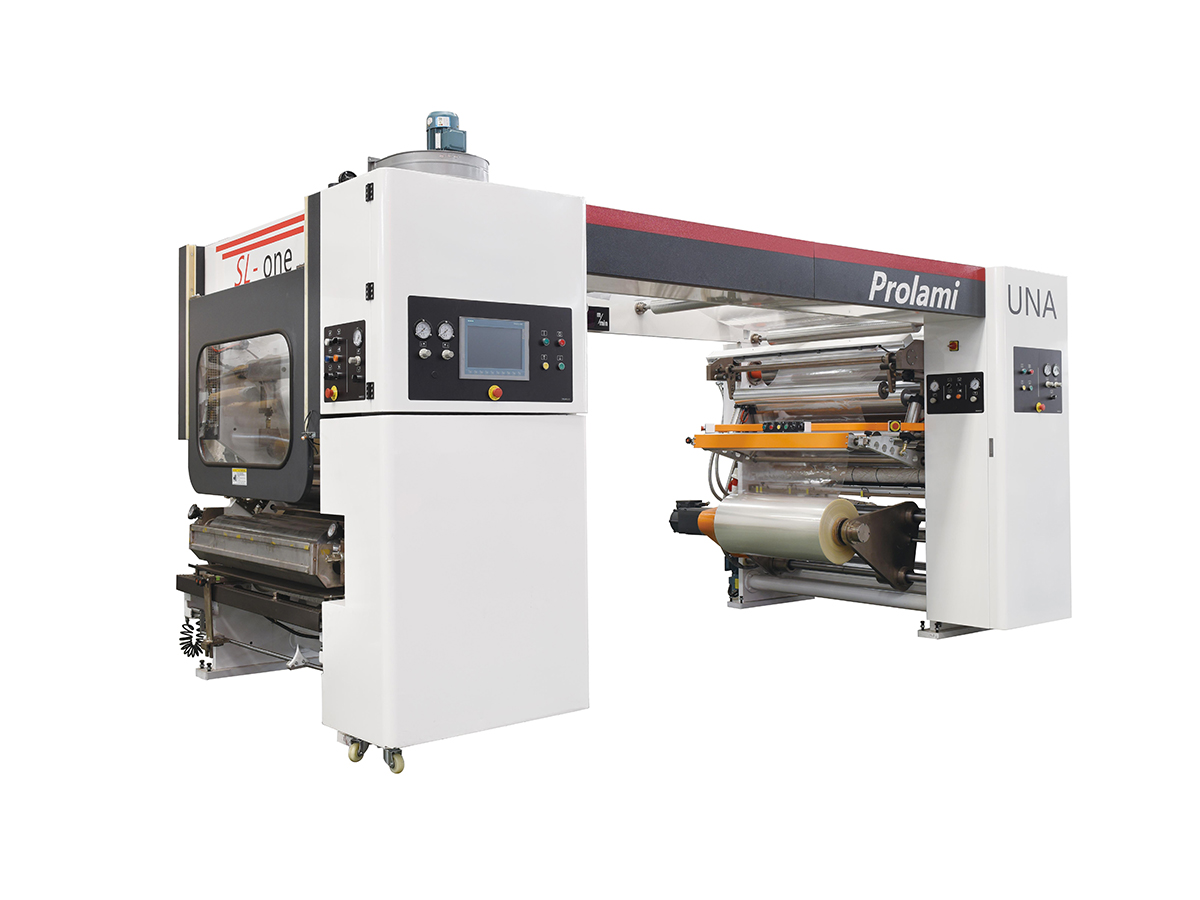
Laminovací stroj spája dve alebo viac fólií dohromady pomocou lepiacej vrstvy. Tradičná suchá laminácia využíva lepidlá na báze rozpúšťadiel, ktoré sa pred previnutím laminátu odparia v sušiacom tuneli. Bezrozpúšťadlová laminácia nanáša dvojzložkové lepidlo bez nosiča rozpúšťadla, čo znižuje emisie a eliminuje zvyškové rozpúšťadlo, ktoré môže spôsobiť problémy so zápachom v citlivých obaloch potravín.
Pre balenie potravín a dojčenskej výživy sa čoraz viac uprednostňujú systémy bez rozpúšťadiel, pretože znižujú riziko zvyškových rozpúšťadiel a znižujú energiu potrebnú na sušenie. Suché systémy stále fungujú dobre pre mnohé nepotravinárske výrobky a využívajú vyspelý dodávateľský reťazec lepidiel. Lepší výber závisí od produktu, regulačných požiadaviek na vašom trhu a možností lepidla, ktoré má váš závod k dispozícii.
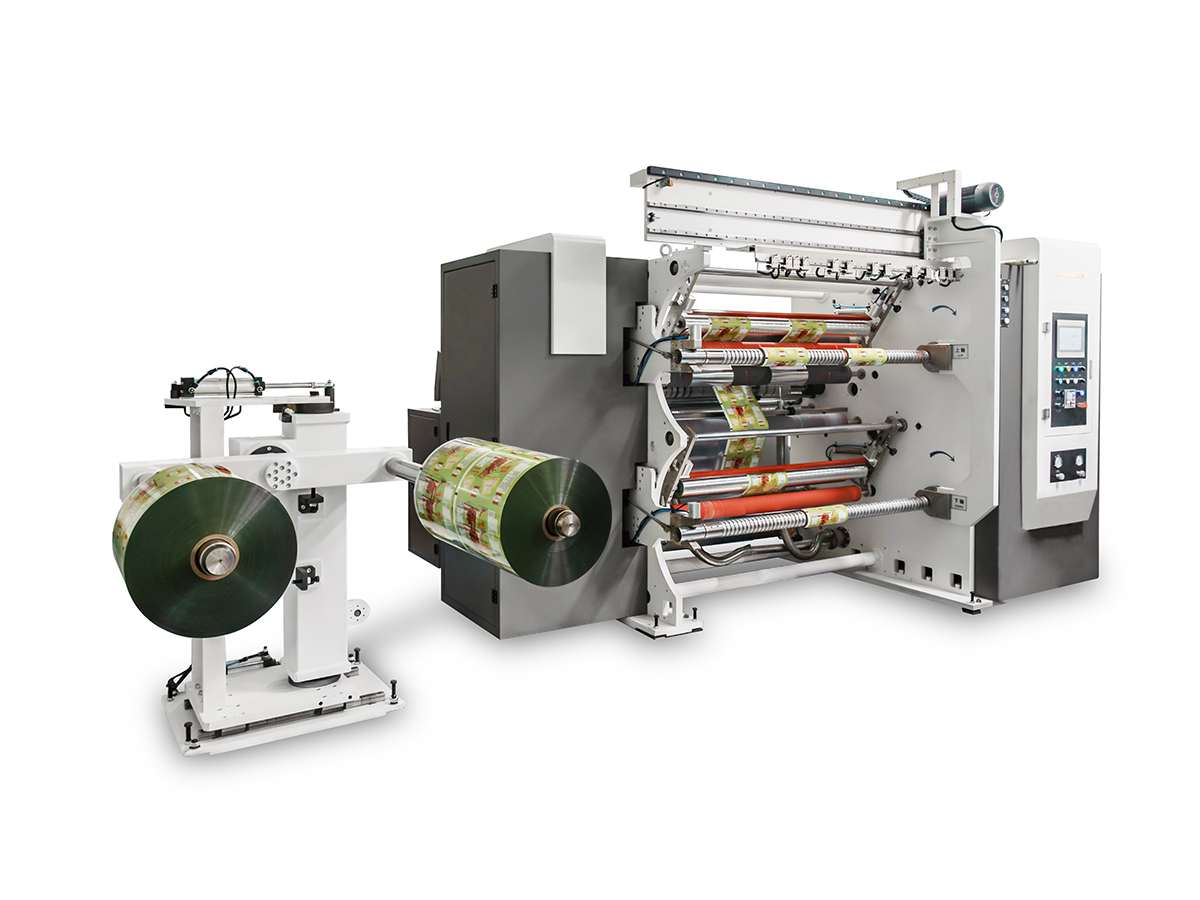
Po dokončení tlače a laminácie sa hlavná rola rozreže na šírky požadované na následné formovanie vrecúšok. Kvalita rezu ovplyvňuje rovnosť okrajov a chyby okrajov sa môžu neskôr rozšíriť do tesnení vreciek. Prevíjanie potom vytvára stabilné kotúče s konzistentným napätím, čo je veľmi dôležité pre vreckové stroje pracujúce pri vysokej rýchlosti.
Stroje na výrobu vreciek tvoria trojstranné vrecúška, stojace vrecká, vrecká na zips a vrecká. Závody, ktoré predávajú iba kotúčový film, môžu túto fázu úplne preskočiť. Závody vyrábajúce hotové vrecúška by mali tesniacu a rezaciu kapacitu vrecovacieho stroja prispôsobiť výkonu rezania tak, aby sa ani jedna jednotka nestala prekážkou.
| Stroj | Hlavná funkcia | Čo overiť |
|---|---|---|
| Rotačná hĺbkotlač | Aplikuje dekoratívnu a informačnú grafiku | Farebné stanice, veľkosti valcov, kapacita sušenia |
| Kabáting | Pridáva funkčné povrchové vrstvy | Kabáting weight control, head type, viscosity range |
| Laminovanie | Lepí fólie pre bariéru a pevnosť | Adhezívny systém, kontrola tlaku v štrbine, doba vytvrdzovania |
| Štrbinating and rewinding | Vyrába hotové šírky rolí | Kvalita hrán, kontrola napätia, manipulácia so spojom |
| Vrecúško making | Formuje a uzatvára hotové vrecká | Typ tesnenia, presnosť rezu, rýchlosť podľa veľkosti vrecka |
Výber je jednoduchší, keď sú kritériá zoradené podľa ich vplyvu na skutočnú produkciu. Nižšie uvedený zoznam prechádza od najdôležitejších faktorov k podporným a funguje dobre ako bodový rámec, keď je zapojených niekoľko dodávateľov.
Praktickou metódou bodovania je priradiť každému kritériu váhu, ktorá odráža vaše priority, a potom ohodnotiť každého dodávateľa od jednej do päť na základe výsledkov vlastného testu vzorky. Dodávatelia, ktorí pred nákupom nespustia váš film na svojom zariadení, by mali dostať nižšie hodnotenie spoľahlivosti, pretože riziko neskorých prekvapení padá na váš závod.
Film často určuje viac nastavení procesu, ako väčšina kupujúcich očakáva. Schopnosť stroja by sa mala overiť na presnom substráte, vrátane hrúbky, povrchovej úpravy a akýchkoľvek vytlačených alebo potiahnutých vrstiev, ktoré už boli nanesené predtým, ako stroj uvidí pás.
| Typ filmu | Zvládnutie výzvy | Zváženie vybavenia |
|---|---|---|
| BOPP | Dobrá rozmerová stabilita, ale priľnavosť atramentu závisí od povrchovej úpravy | Ošetrenie korónou alebo plameňom a testovanie priľnavosti atramentu |
| PET | Vysoká tuhosť a silná tepelná odolnosť | Vyšší teplotný rozsah sušenia a pevná kontrola napätia |
| CPP | Nízky bod topenia a sklon k vráskam pod teplom | Jemný profil sušenia a dobre navrhnuté chladiace valce |
| PE | Mäkké a pružné, citlivé na zmeny napätia | Zóny s nízkym napätím a starostlivo nastavený prítlak |
| Laminát z hliníkovej fólie | Dierky a krehké okraje pri rezaní | Presné rezacie čepele a kontrolovaný prítlak |
| PLA a kompostovateľná fólia | Citlivosť na teplo a zmena rozmerov | Nižšie teploty sušenia a upravená chémia náteru |
| Kompozit papier-plast | Príjem vlhkosti a nerovnomerný strmeň | Silnejšie riadenie napätia a dlhšie zóny sušenia |
Osobitnú pozornosť si zaslúžia biologicky rozložiteľné a kompostovateľné fólie. Často majú nižšiu tepelnú toleranciu a odlišnú povrchovú energiu, takže výkon atramentu a lepidla sa môže zmeniť, aj keď nastavenia tlače vyzerajú na papieri správne. Pred vykonaním konfigurácie stroja si vyžiadajte skúšobné testy na špecifickej kvalite filmu a zaznamenajte si výsledky.
Každý koncový trh kladie na linku iné požiadavky. Rovnaký typ stroja môže byť nakonfigurovaný veľmi odlišne v závislosti od toho, čo musí vrecko chrániť a ako sa bude predávať.
Balenie občerstvenia vyžaduje silné bariérové vlastnosti a vysokú hustotu tlače. Typické konfigurácie používajú viacfarebnú hĺbkotlač, po ktorej nasleduje laminácia bez rozpúšťadla na udržanie nízkej hladiny zvyškového rozpúšťadla. Integrita tesnenia je ďalšou prioritou, pretože čerstvosť produktu závisí od zadržania kyslíka a vlhkosti počas doby skladovateľnosti.
Vzorové balenia a vrecká na jedno použitie vyžadujú jemnú grafiku a časté zmeny dizajnu. Kratšie série spôsobujú, že náklady na valce sa ťažšie odôvodňujú, takže mnohé závody kombinujú flexibilné metódy tlače s radom opakovane použiteľných dizajnov. Laminačné štruktúry sú zvyčajne ľahšie a línia by sa mala rýchlo meniť medzi veľkosťami balenia.
Otváracie vrecká a lekárske obaly vyžadujú prísnu kontrolu kvality a vysledovateľné záznamy šarží. Zariadenie by malo podporovať zdokumentované nastavenia procesu a štruktúra laminácie musí byť overená z hľadiska pevnosti tesnenia a správania pri odlupovaní. Kompatibilita s čistými priestormi a kontrola prachu okolo rezacej stanice sú často súčasťou špecifikácie.
Vrecúška na hnojivá, osivo a agrochemikálie čelia hrubému zaobchádzaniu a vystaveniu vonkajším vplyvom. Ťažšie lamináty a robustné tesnenie sú dôležité viac ako jemná grafika, takže závody v tomto sektore majú tendenciu uprednostňovať mechanickú pevnosť, spoľahlivé rezacie a tesniace zariadenia, ktoré tolerujú hrubé materiály.
Dopyt po kompostovateľných a recyklovateľných štruktúrach neustále rastie. Jednomateriálové vzory zjednodušujú recykláciu, ale môžu vyžadovať rôzne lepidlá alebo tepelne spojiteľné vrstvy. Konfigurácia stroja by sa mala riadiť zvolenou štruktúrou a nie nútiť štruktúru, aby vyhovovala stroju, ktorý bol zakúpený skôr.
Usporiadanie závodu je jednou z najviac podceňovaných častí plánovania projektu. Jedna integrovaná linka potrebuje priestor pre samotné stroje, priestor na odvíjanie a prevíjanie, skladovanie atramentu a lepidla, prípadne odsávací systém a bezpečný pohyb operátora okolo každej stanice.
| Konfigurácia | Typická podlahová plocha | Typický dodací čas | Typická posádka na smenu |
|---|---|---|---|
| Kompaktná poloautomatická linka | 60 až 120 metrov štvorcových | 3 až 5 mesiacov | 3 až 4 osoby |
| Stredná integrovaná línia | 150 až 300 metrov štvorcových | 5 až 8 mesiacov | 5 až 7 ľudí |
| Veľká súvislá čiara | 350 až 600 metrov štvorcových | 8 až 12 mesiacov | 8 až 12 ľudí |
Dodacia lehota zahŕňa technické potvrdenie, výrobu, testovanie v továrni, prepravu a inštaláciu. Zariadenia, ktoré oneskorujú testovanie vzoriek, často strácajú týždne počas uvádzania do prevádzky, keď sa objavia problémy súvisiace s filmom. Rozpočet včas na verejné služby, stlačený vzduch, chladenú vodu, ak sa používa, a modernizáciu energie, pretože tieto položky v prvých odhadoch bežne chýbajú.
Dôsledná údržba chráni kvalitu tlače a znižuje množstvo odpadu. Nižšie uvedené postupy fungujú ako základ pre väčšinu línií a mali by sa vylepšiť po prvých troch mesiacoch prevádzky, keď sa stanú viditeľné skutočné vzory opotrebovania.
Keď bude linka niekoľko dní nečinná, vypustite a vyčistite systém cirkulácie atramentu a lepidla, aby ste zabránili vysychaniu a upchatiu. Valce a valčeky prikryte, aby sa do nich nedostal prach, a nepoužité zvitky fólie skladujte na suchom mieste so stabilnou teplotou. Kolísanie vlhkosti môže spôsobiť zvlnenie filmu a teleskopické teleskopické pohyby v skladovaných kotúčoch, ktoré sa potom prejavia ako problémy s prerezávaním alebo tvorbou vrecúšok.
Väčšina defektov súvisí s malým počtom pravdepodobných príčin. Postup od symptómu k príčine skracuje riešenie problémov a zabraňuje opakovaným úpravám, ktoré počas chodu strácajú film.
| Defekt | Pravdepodobná príčina | Prvá kontrola |
|---|---|---|
| Unášanie farieb cez rolku | Zmena viskozity alebo opotrebovanie valca | Záznam o viskozite atramentu a stav valca |
| Laminovanie bubbles or tunneling | Nízky tlak v štrbine alebo znečistený povrch filmu | Nastavenie štrbiny a čistota povrchu |
| Vrásky na fólii citlivej na teplo | Nadmerná teplota sušenia alebo nerovnomerné napätie | Teplotný profil pece a zóny napätia |
| Slabá pevnosť tesnenia | Kabáting weight too low or sealant contamination | Kabáting weight measurements and seal tests |
| Trhanie okraja po rozrezaní | Tupá čepeľ alebo napínacie hroty v sieti | Stav čepele a denník napätia |
| Blokovanie v uložených kotúčoch | Zvyškové rozpúšťadlo alebo nadmerné teplo náteru | Skúška zvyškového rozpúšťadla a podmienky skladovania |
Uchovávajte si protokol o chybách, ktorý zaznamenáva symptóm, šaržu filmu, nastavenia stroja a prijaté nápravné opatrenia. Po niekoľkých mesiacoch sa vzory vyjasnia a poleno sa stane jedným z najcennejších nástrojov na zlepšenie výnosu.
Pred podpísaním akejkoľvek kúpnej zmluvy použite kontrolný zoznam uvedený nižšie. Každá položka chráni zariadenie pred drahým prekvapením po inštalácii, keď sú zmeny najnákladnejšie.
Dobre zvolený flexibilný baliaci stroj nie je o hľadaní najrýchlejšej alebo najlacnejšej možnosti, ale skôr o prispôsobení schopností práci, ktorú bude váš závod vykonávať každý deň. Začnite s filmami, formátmi vreciek a kvalitatívnymi cieľmi a potom otestujte tieto požiadavky na skutočných vzorkách. Porovnajte dodávateľov podľa rovnakých kritérií a nechajte zdokumentované výsledky skúšok mať väčšiu váhu ako tvrdenia v brožúre. Rastliny, ktoré dodržujú túto postupnosť, zvyčajne dosahujú stabilný výkon skôr a trávia menej času riešením problémov, ktoré sa mohli zachytiť pred kúpou.
Rotačná hĺbkotlač využíva gravírované valce a vo všeobecnosti poskytuje jemnejšie tónové detaily a veľmi konzistentné farby na dlhých úsekoch. Flexografická tlač používa vyvýšené platne, čo často znižuje náklady na kratšie série a jednoduchšie návrhy. Lepší výber závisí od zložitosti obrázka, očakávanej dĺžky cyklu a toho, ako často sa budú návrhy meniť.
Bezrozpúšťadlová laminácia sa zvyčajne uprednostňuje pri balení potravín, pretože znižuje zvyškové rozpúšťadlo a znižuje emisie. Suchá laminácia zostáva životaschopná, keď je systém lepidla schválený pre produkt, proces sušenia je dobre kontrolovaný a sú splnené miestne predpisy. Pred rozhodnutím otestujte oba prístupy s vašou skutočnou štruktúrou.
Niektoré linky môžu, ale závisí to od kvality fólie a od ovládania tepla, napätia a sušenia stroja. Biologicky odbúrateľné fólie často potrebujú nižšie teploty sušenia a jemnejšie profily napätia. Požiadajte dodávateľa o výsledky skúšok konkrétneho materiálu a nie všeobecnej vzorky.
V prípade integrovanej linky trvá inštalácia a uvedenie do prevádzky bežne štyri až osem týždňov po dodaní zariadenia, v závislosti od pripravenosti siete a počtu staníc. Akceptačné testovanie v továrni pred odoslaním môže značne skrátiť prácu na mieste. Ak je potrebné vybudovať nové elektrické vedenie alebo výfukové systémy, vyhraďte si viac času.
Nákup samostatne má zmysel vtedy, keď už závod má kapacitu tlače a laminácie a potrebuje jednu špecifickú funkčnú vrstvu. Celá linka je efektívnejšia, keď továreň začína od nuly alebo chce jediný integrovaný riadiaci systém. Pred rozhodnutím porovnajte celkové manipulačné náklady a plány budúcej expanzie.
Operátori zvyčajne potrebujú niekoľko týždňov práce pod dohľadom, aby zvládli nastavenie, miešanie lepidla, nastavenie napätia a základné riešenie problémov. Technici údržby potrebujú hlbšie školenie v oblasti pohonných systémov, snímačov a riadiaceho softvéru. Požiadajte o tréningový plán v zmluve s definovanými hodinami a krokmi hodnotenia.

Kontaktujte nás
Odporúčané produkty
Spojenie rúk s Huitongom
Prispôsobte si svoje flexibilné riešenie baliaceho zariadenia
Opýtajte sa teraz
Produkty
kontaktujte nás

Tel: +86-0510-86328508
+86-0510-86324508
Mob: +86-13914908980
Email: [email protected]
ADD: č. 429 Xizhang Road, mesto Gushan, mesto Jiangyin, provincia Jiangsu, Čína